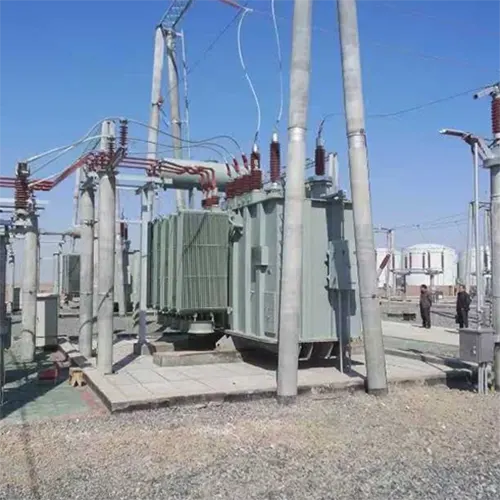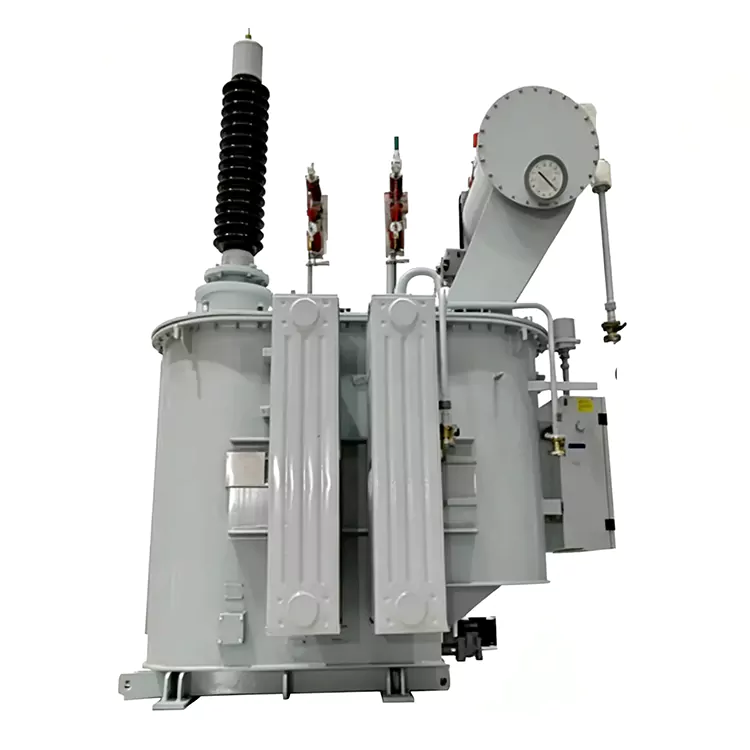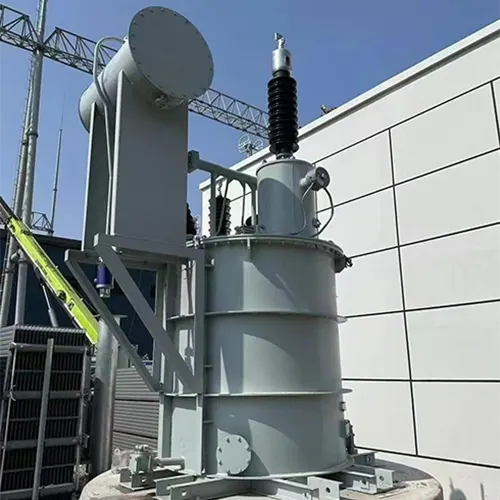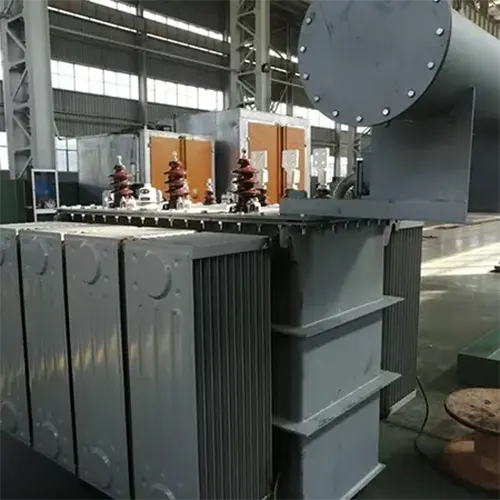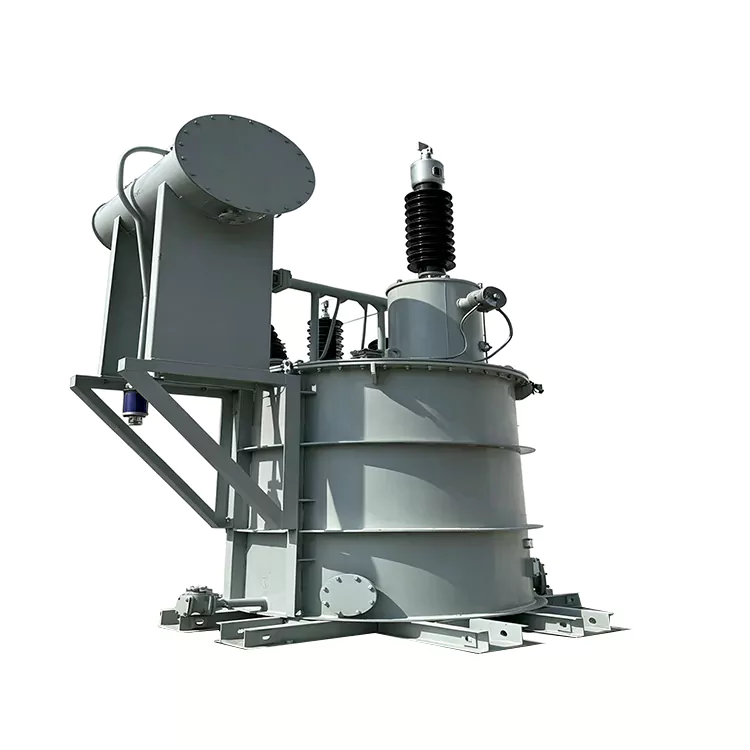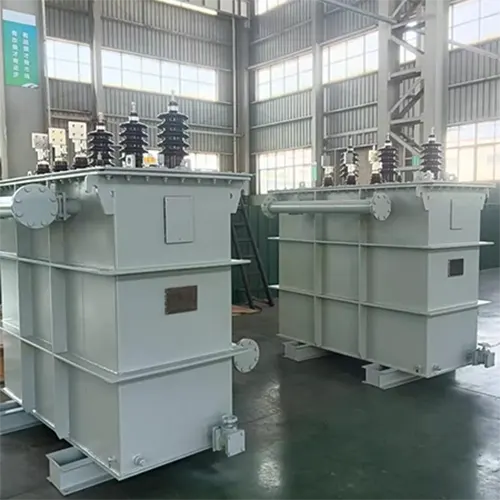
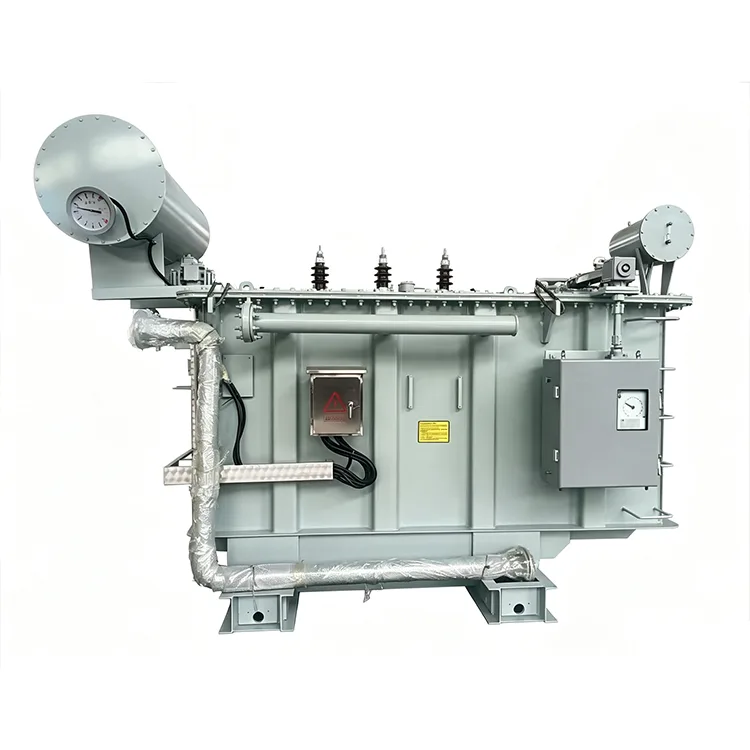
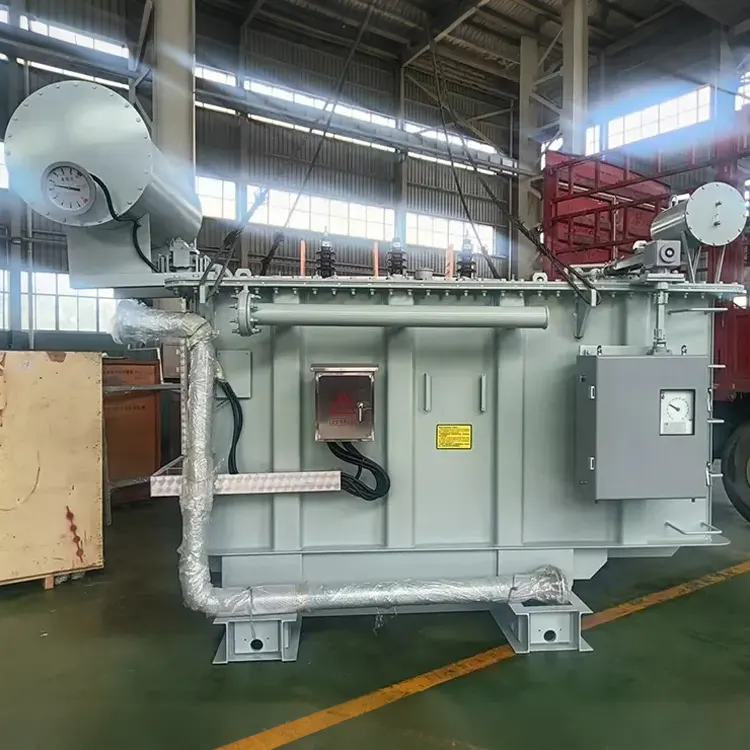
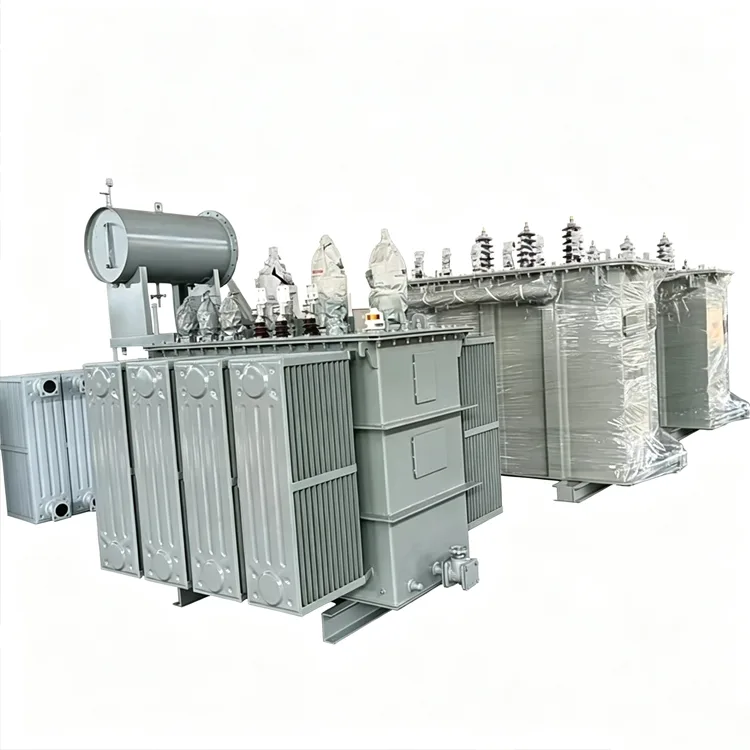
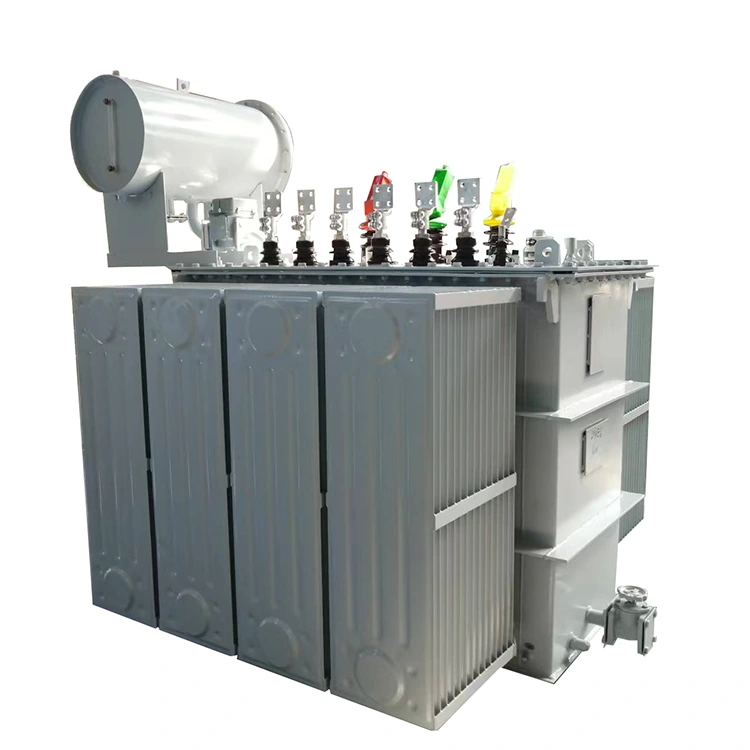
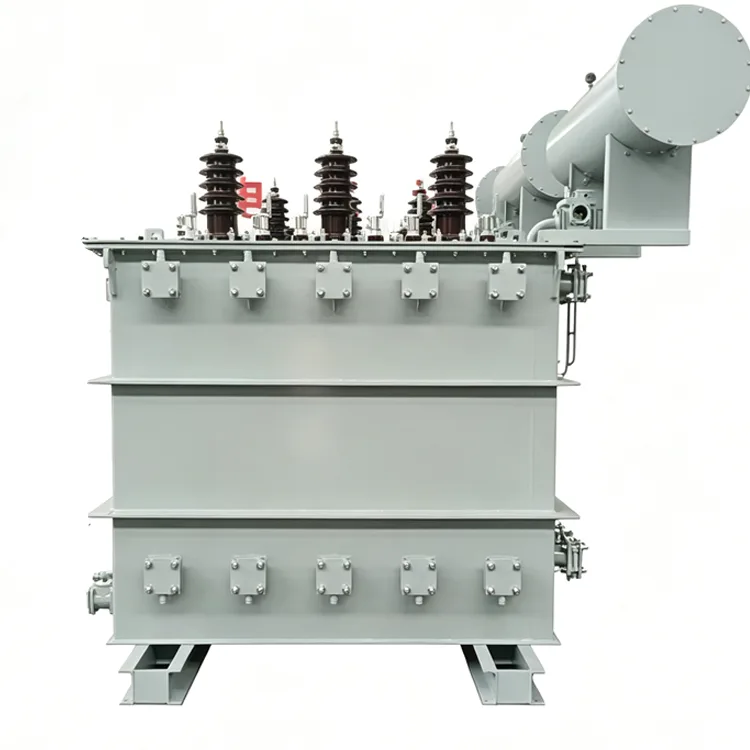
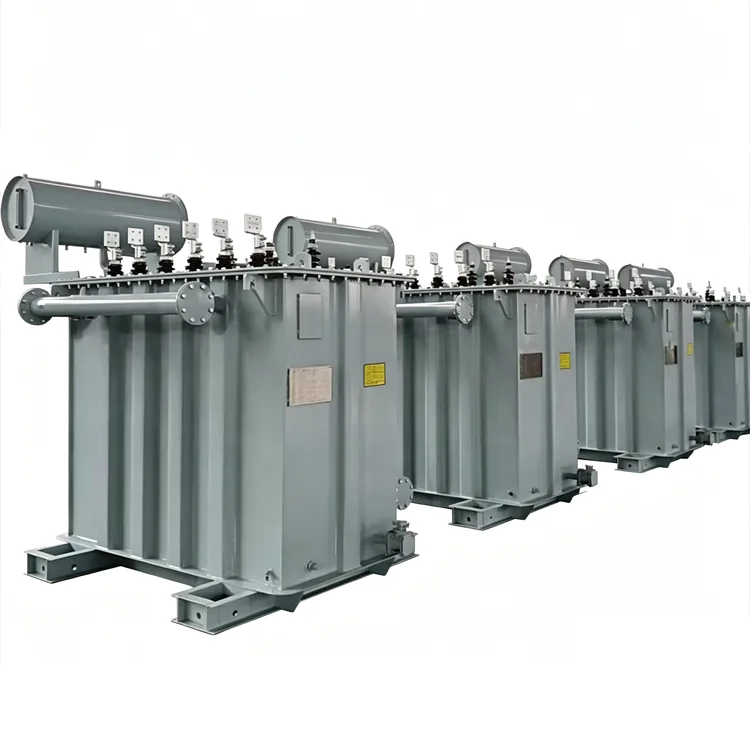
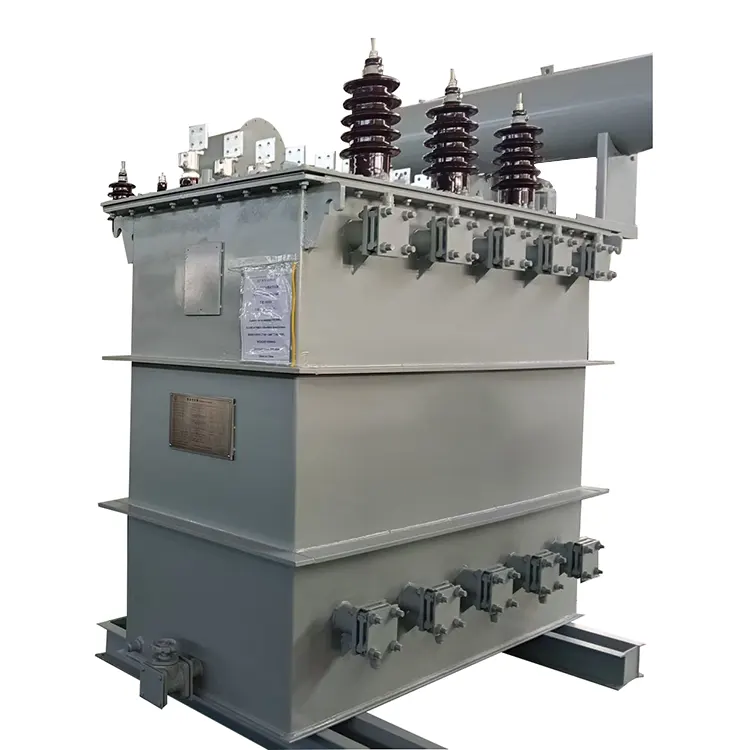
مغرفة محول فرن التكرير
من أجل تكرير الفولاذ الثانوي والتحكم الدقيق في درجة الحرارة، توفر شركة Yulan Transformer محولات أفران التكرير ذات المغرفة من 1000 إلى 80000 كيلو فولت أمبير. تغطي الفولتية الأولية 6-110 كيلو فولت، مع جهد ثانوي مخصص وإعدادات النقر. احصل على وحدات موثوقة، أو احصل على الأسعار، أو اطلب تصميمًا مخصصًا.
التكرير بالمغرفة هو مرحلة تكرير ثانوية في عملية صناعة الفولاذ، وتقع بين فرن الصهر الأولي والصب المستمر؛ والغرض الأساسي منه هو ضبط تكوين ودرجة حرارة ونقاء الفولاذ المنصهر. يوفر محول فرن التكرير المغرفة طاقة تسخين القوس الكهربائي لهذه المحطة، وتختلف خصائص حملها بشكل كبير عن تلك الخاصة بأفران قوس الصهر.
تقوم شركة Yulan Transformer بتصميم وتصنيع محولات أفران التكرير المغرفة كفرع متخصص من سلسلة محولات الأفران الكهربائية الخاصة بها. تغطي هذه الوحدات نطاق قدرة يتراوح من 1000 كيلو فولت أمبير إلى 80000 كيلو فولت أمبير، وتدعم الفولتية الأولية البالغة 6 كيلو فولت، و10 كيلو فولت، و15 كيلو فولت، و22 كيلو فولت، و35 كيلو فولت، و110 كيلو فولت، وتتميز بجهد ثانوي وخطوات تنظيم الجهد المصممة خصيصًا لمتطلبات عملية التكرير المحددة.
الاختلافات بين ظروف التكرير وأفران الصهر
تقوم أفران المغرفة بمعالجة الفولاذ المصهور، عن طريق حرق القوس الكهربائي بين الأقطاب الكهربائية والمصهور؛ وبالتالي، لا يتعرض الفرن لصدمات الدائرة القصيرة العنيفة الناتجة عن انهيار الخردة المعدنية. ونتيجة لذلك، فإن الضغط الميكانيكي على اللفات أقل من ذلك الذي تتعرض له محولات فرن القوس الصهر، على الرغم من أن عمليات تنظيم الجهد تحدث بشكل متكرر أكثر. أثناء عملية التكرير، يجب تعديل الطاقة المدخلة بشكل مستمر بناءً على درجة الفولاذ ودرجة الحرارة المستهدفة؛ يعمل مبدل الصنبور عند التحميل في كثير من الأحيان أكثر من محولات الطاقة القياسية - أحيانًا عشرات المرات في اليوم.
تكون الفولتية الثانوية عمومًا أقل من تلك الموجودة في أفران قوس الصهر، وتتراوح عادةً من 90 فولت إلى 240 فولت، بينما تتراوح التيارات الثانوية من عدة آلاف إلى عشرات الآلاف من الأمبيرات، اعتمادًا على السعة. نظرًا للاستقرار النسبي للقوس، يمكن أن تكون مقاومة الدائرة القصيرة أقل قليلاً من مقاومة أفران الصهر، على الرغم من أنه يجب الاحتفاظ بها ضمن نطاق معقول لضمان استمرارية القوس وسلامة المعدات. تتراوح قيم المعاوقة التصميمية عادة بين 6% و10%، مع تحديد الرقم الدقيق بشكل مشترك من قبل الشركة المصنعة للفرن ومصمم النظام الكهربائي.
مجموعة من المعلمات التقنية الرئيسية
|
غرض |
نطاق المعلمة |
|
المعيار التنفيذي |
سلسلة IEC 60076 وGB/T 10229 وJB/T 9640 والاتفاقية الفنية للمستخدم |
|
القدرة المقدرة |
1000 كيلو فولت أمبير إلى 80000 كيلو فولت أمبير |
|
الجهد الأساسي المقدر |
6 كيلو فولت، 10 كيلو فولت، 15 كيلو فولت، 22 كيلو فولت، 35 كيلو فولت، 110 كيلو فولت |
|
نطاق الجهد الثانوي |
90 فولت إلى 260 فولت، مجزأة عن طريق عملية التكرير |
|
عدد خطوات تنظيم الجهد |
المستوى 4 إلى المستوى 19، والمستويات شائعة الاستخدام من 5 إلى 8 |
|
التردد المقدر |
50 هرتز/60 هرتز |
|
عدد المراحل |
ثلاث مراحل |
|
مجموعة المتجهات |
Dd0، Yd11، D-Yd0-11، D-YdD-11، إلخ. |
|
مقاومة ماس كهربائى |
6% إلى 10%، بناءً على أعلى جهد ثانوي |
|
طريقة التبريد |
ONAN أو ONAF أو OFAF أو OFWF، اعتمادًا على السعة وكثافة الخسارة |
|
طريقة تنظيم الجهد |
عدم الإثارة الكهربائية أو تنظيم الجهد عند التحميل |
مقتطف من بيانات النموذج التمثيلي
يتم تجميع البيانات التالية من سجلات المصنع للمنتجات الموردة بالفعل؛ يتم سرد المواصفات المحددة فقط كمرجع. تختلف الأبعاد والوزن الخارجي حسب التكوين المحدد؛ تخضع المواصفات النهائية لوثائق المصنع.
|
نموذج |
القدرة المقدرة (كيلو فولت أمبير) |
الجهد الأساسي (كيلو فولت) |
الجهد الثانوي (الخامس) |
مجموعة المتجهات |
عدد صنابير تنظيم الجهد |
وزن الجزء النشط (كجم) |
الوزن الإجمالي (كجم) |
|
HBSSP-2000/6 |
2000 |
6 |
185-150 |
دد0 |
4 |
3050 |
8000 |
|
HBSSP-2400/10 |
2400 |
10 |
200-104 |
د-Yd0-11 |
6 |
3550 |
9230 |
|
HBSSP-3150/10 |
3150 |
10 |
210-150 |
Yd11 |
5 |
5500 |
10600 |
|
HBSSP-3200/35 |
3200 |
35 |
210-98 |
د-Yd0-11 |
6 |
6480 |
14200 |
|
HBSSP-5000/10 |
5000 |
10 |
210-121 |
D-YdD-11 |
5 |
7030 |
14500 |
|
HBSSP-6300/35 |
6300 |
35 |
215-155 |
Yd11 |
5 |
9500 |
19000 |
|
HBSSP-8000/35 |
8000 |
35 |
240-155 |
Yd11 |
5 |
10900 |
22000 |
ملاحظة: يمكن تصميم الجهد الأساسي بـ 20 كيلو فولت، أو 60 كيلو فولت، أو 110 كيلو فولت وفقًا لمتطلبات المستخدم؛ وفي مثل هذه الحالات، سيتم تعديل مستوى العزل والأبعاد الخارجية وفقًا لذلك.
تنظيم الجهد وتصميم المعاوقة
تتميز محولات أفران التكرير المغرفة عادةً بخطوات تنظيم جهد أقل من أفران قوس الصهر، حيث أن مرحلة التكرير لا تتطلب تغطية نطاق الطاقة الكامل من الانحناء الأولي إلى الصهر. تتراوح التكوينات الشائعة من 5 إلى 8 خطوات؛ ومع ذلك، فإن بعض أفران التكرير الكبيرة التي تتطلب تحكمًا دقيقًا في الجهد قد تستخدم 13 إلى 19 خطوة مع تغيير الصنبور عند التحميل. يجب أن يكون مبدل الصنبور المحدد مناسبًا للتشغيل المتكرر، مع توافق عمر التلامس وسرعات التبديل مع دورة التنقية.
يجب أن يوازن اختيار مقاومة الدائرة القصيرة بين استقرار القوس وقيود تيار الدائرة القصيرة للنظام. نظرًا لأن القوس الموجود في فرن المغرفة يكون مستقرًا نسبيًا، فقد تكون المعاوقة أقل قليلاً من مقاومة فرن قوس الصهر؛ ومع ذلك، إذا كانت سعة الدائرة القصيرة للشبكة غير كافية، فقد تكون هناك حاجة إلى مفاعل متسلسل، أو قد تكون هناك حاجة إلى زيادة مقاومة المحول. يتم تحديد القيم المستهدفة من خلال حسابات النظام الكهربائي أثناء مرحلة التصميم، وتحقق الشركة المصنعة هذه المواصفات من خلال ترتيب اللف والتحكم في تدفق التسرب.
الاتصالات الثانوية والميزات الهيكلية
نظرًا للتيار الثانوي العالي، تستخدم توصيلات الخرج العديد من قضبان التوصيل النحاسية بالتوازي، مع لوحات طرفية مثبتة على جدار الخزان. تستخدم بعض النماذج ترتيبًا متوازيًا عكسيًا في الطور، مما يتسبب في تدفق التيارات في قضبان التوصيل المجاورة في اتجاهين متعاكسين، وبالتالي تقليل المجالات المغناطيسية الخارجية والتسخين في المكونات الهيكلية. داخليًا، يتم استخدام الموصلات المنقولة أو الموصلات المتوازية المتعددة داخل اللفات لضمان التوزيع الموحد للتيار عبر جميع الفروع.
يتميز الخزان إما بهيكل من نوع الجرس أو من نوع الغطاء، اعتمادًا على السعة ومتطلبات الصيانة. تم تجهيز الوحدات الكبيرة بألواح الرادياتير أو أنظمة تبريد دوران الزيت القسري. يخضع الجزء النشط للتجفيف في نظام فراغ بخار الكيروسين لإزالة الرطوبة والغازات تمامًا من مكونات العزل.
التحقق من الجودة
قبل مغادرة المصنع، تخضع كل وحدة لقياسات لمقاومة التيار المستمر، ونسبة الجهد، ومقاومة العزل، وجهد تحمل تردد الطاقة، وجهد التحمل المستحث، وفقدان عدم التحميل، وفقدان الحمل، ومقاومة الدائرة القصيرة. يخضع مبدل الصنبور عند التحميل لاختبار دورة التشغيل الكاملة. بالنسبة للوحدات المقدرة بـ 35 كيلو فولت وما فوق، يتم إجراء اختبارات إضافية لنبضات البرق وقياسات التفريغ الجزئي. تحمل الشركة شهادات ISO 9001:2015 وISO 14001 وISO 45001، ويتم أرشفة بيانات الاختبار بالرقم التسلسلي.
سؤال وجواب في الاختيار
س: هل يمكن استخدام محولات فرن المغرفة ومحولات فرن القوس الكهربائي (EAF) بالتبادل؟
وفي حين أنها تشترك في نفس المبادئ الهيكلية، فإن أولويات التصميم الخاصة بها تختلف. يجب أن تتحمل محولات EAF الذائبة صدمات الدائرة القصيرة الأكثر خطورة؛ وبالتالي، فهي تتميز عادةً بممانعة أعلى ونطاق تنظيم جهد أوسع. تعمل محولات الفرن المغرفة بقوس أكثر استقرارًا، مما يسمح بممانعة أقل قليلاً وخطوات تنظيم جهد أقل. إذا كان المستخدم يحتاج إلى قدرة مزدوجة الغرض على المدى القصير، فيجب إعادة التحقق من المعلمات مثل المعاوقة، ونطاق تنظيم الجهد، والقوة الميكانيكية؛ الاستبدال المباشر غير ممكن.
س: هل من الأفضل اختيار 5 خطوات لتنظيم الجهد أم 8؟
يعتمد ذلك على درجات الفولاذ التي يتم تكريرها ومنحنيات العملية. إن تكرير الفولاذ الكربوني العادي يضع متطلبات أقل على تنظيم الجهد، لذا فإن 5 خطوات عادة ما تكون كافية. يتطلب تكرير سبائك الفولاذ أو الفولاذ المقاوم للصدأ تحكمًا أفضل في الطاقة، مما يجعل 8 خطوات أو أكثر مفضلة. تؤدي زيادة عدد الخطوات إلى زيادة تكلفة مغير الصنبور وحجم خزان المحول ولكنه يحسن دقة التحكم في درجة الحرارة.
س: كيف يتم تحديد نطاق الجهد الثانوي؟
يتم تحديده من قبل الشركة المصنعة للفرن بناءً على سعة المغرفة وقطر القطب الكهربائي وعملية التكرير. يقوم مصمم المحولات بعد ذلك بترجمة نطاق الجهد الثانوي هذا إلى أعداد لفات محددة ومواضع النقر. يجب على المستخدمين توفير منحنى الجهد الكامل خلال مرحلة المشروع الأولية؛ التعديلات التي تم إجراؤها لاحقًا ستتطلب إعادة تصميم اللفات.
س: كيف يجب اختيار طريقة التبريد؟
بالنسبة للسعات التي تقل عن 5000 كيلو فولت أمبير، عادةً ما يكون التبريد بالزيت الطبيعي أو تبريد الهواء كافيًا. عندما تزيد الطاقة عن 10000 كيلو فولت أمبير، تزداد كثافة الفقد، لذا يوصى بتدوير الزيت القسري مع تبريد الهواء أو تبريد الماء. تتطلب أنظمة تبريد المياه المزيد من الصيانة؛ وعلى وجه التحديد، يجب أن يظل ضغط الزيت أعلى من ضغط الماء في جميع الأوقات لمنع تسرب الماء إلى الزيت.
س: هل يتطلب محول الفرن المغرفة مفاعلًا متسلسلًا؟
يعتمد ذلك على قدرة الدائرة القصيرة لشبكة الطاقة وعملية التكرير. تم تصميم معظم محولات فرن المغرفة بممانعة مضبوطة بالفعل ضمن نطاق مناسب، مما يلغي الحاجة إلى مفاعل إضافي. ومع ذلك، إذا كانت الشبكة المحلية ضعيفة أو تعمل أفران متعددة بالتوازي في مصنع الصلب، فقد يتم تركيب مفاعل للحد من تيار الدائرة القصيرة وتحقيق استقرار القوس. القدرات الهندسية
تقوم شركة Yulan Transformer بتصنيع محولات الأفران الكهربائية منذ عام 1999، مع توفير محولات أفران التكرير بكميات كبيرة للعديد من مصانع الصلب المحلية. تتميز مرافق الإنتاج لدينا بقدرة رفع تبلغ 80 طنًا، ونظام تجفيف فراغ بمرحلة بخار الكيروسين بقدرة 400 كيلووات، ومعدات اختبار النبضات بقدرة 1200 كيلوفولت، ومحول اختبار تردد الطاقة بدون تفريغ جزئي بقدرة 400 كيلوفولت؛ تمكننا هذه القدرات من تلبية متطلبات اختبار التصنيع وقبول المصنع لمحولات الفرن المغرفة ذات الجهد 110 كيلو فولت أو أقل.
بالنسبة للمشاريع ذات السعات التي تتراوح من 1,000 كيلو فولت أمبير إلى 80,000 كيلو فولت أمبير والجهد الأولي بين 6 كيلو فولت و110 كيلو فولت، يمكن لقسمنا الفني تطوير حلول التصميم استنادًا إلى المخططات أحادية الخط المقدمة من العميل ومعلمات عملية التحسين، وتوفير الرسومات التفصيلية، وحسابات الخسارة، وجداول تنظيم الجهد. برجاء الاتصال بالقسم الفني لمحولات Yulan للحصول على معلومات مفصلة.
الفئة ذات الصلة
إرسال استفسار
معلومات الاتصال
-
عنوان
رقم 20، طريق باي، مدينة هيكون، مدينة جيانغشان، مقاطعة تشجيانغ، الصين
-
هاتف
-
بريد إلكتروني
أرسل مواصفات محولات الطاقة أو الأفران أو المقومات واحصل على عرض أسعار مخصص وقائمة أسعار مباشرة من مصنع يولان للمحولات. نرحب بالطلبات بالجملة.

توصيات الأخبار